DINSEN-piiprjochtet him op pipelinebedriuwen. Mei rike ûnderfining en avansearre technology omfetsje har produkten duktylizeren pipen, getten izeren pipen (ek wol SML-pipen neamd), piipfittingen en koppelingen ensfh., dy't in soad brûkt wurde yn ynfrastruktuer, bou, wetterfoarsjenning, hotels, fleanfjilden en enerzjy. It is in betroubere leveransier fan pipeline-oplossingen foar in protte grutte projekten.
Produksjeproses fan pipelines
1.Raw materiaal smelten
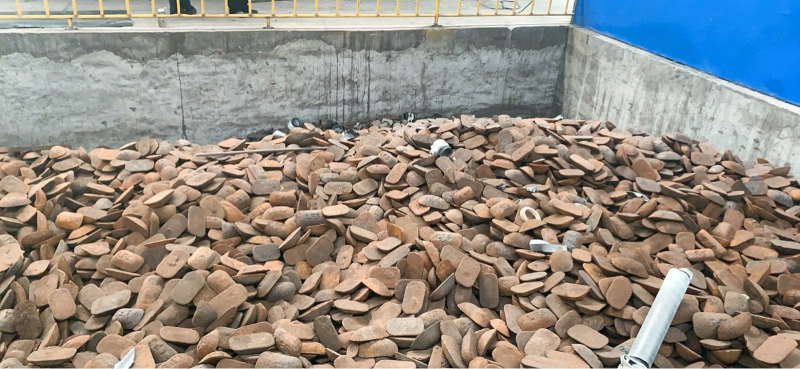
De grûnstof izer foar it produsearjen fan pipen en fittingen.
Aksessoires hawwe nûmer 15 izer nedich en pipen hawwe nûmer 20 izer nedich.
De ôfbylding hjirûnder is in elektryske oven, dy't elektrisiteit brûkt om bôle-izer te ferwaarmjen ta smelten izer.
Rûne izer
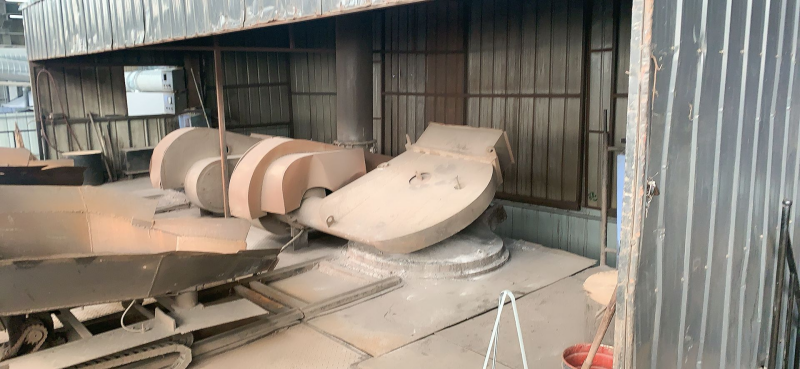
Elektryske oven
2.Sintrifugale gieting
Ferfang de piipfoarm mei de oerienkommende diameter foar de sintrifuge fan tefoaren as nedich.
It smelte izer wurdt fan binnen nei bûten troch it streamkanaal yn 'e hege-snelheid rotearjende sintrifugearmal spuite.
De hoemannichte smelten izer wurdt berekkene neffens de diameter fan 'e getten piip.
Nei't de piip foarme en ôfkuolle is, wurdt er út 'e piipmal helle, en de kwaliteitsynspekteur sil it uterlik kontrolearje en weagje. Kwalifisearre minsken sille fierdergean mei it ferfolchwurk.
De mal fan 'e piip is grutter as 3 meter, wat handich is foar it letter snijen fan 'e ûngelikense foarme dielen fan 'e kop of sturt.
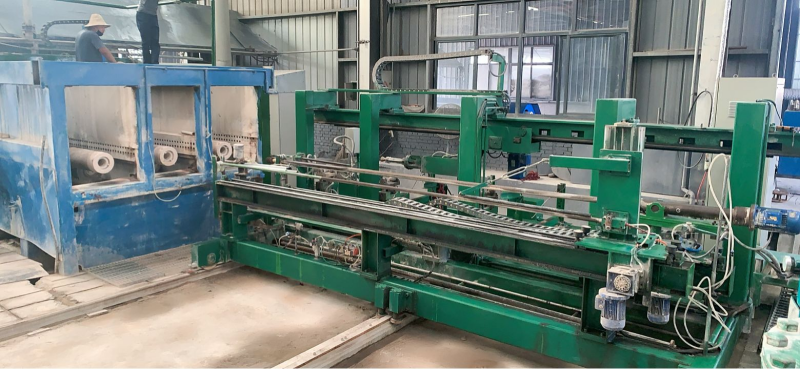
Sentrifugearje
3. Piip snijden, ynspeksje en polearjen
Nei it selektearjen fan kwalifisearre pipen sille de arbeiders de ûngelikense foarme dielen oan 'e kop en sturt snije om de effektive lingte fan 'e piip op 3m te hâlden.
Nei't it snijden foltôge is, sil in oare ynspeksje útfierd wurde om pipen mei ûngelikense wanddikte en elliptyske deformaasje te selektearjen foar opnij smelten.
Polijsten fereasket it polijsten fan sawol de binnen- as de bûtenkant fan 'e piip om te soargjen dat de binnen- en bûtenkant glêd en handich binne foar it folgjende skilderjen.
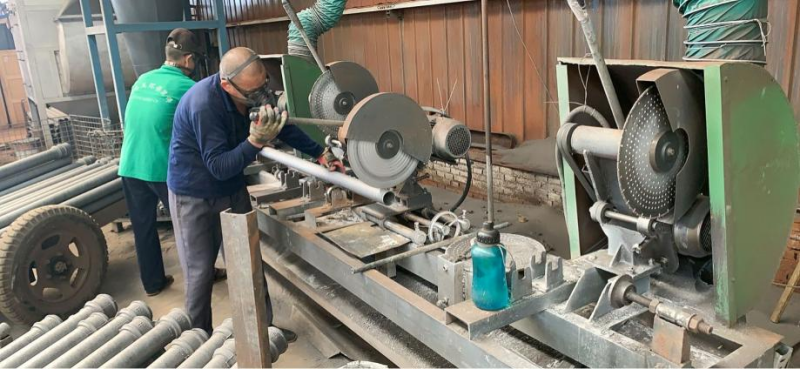
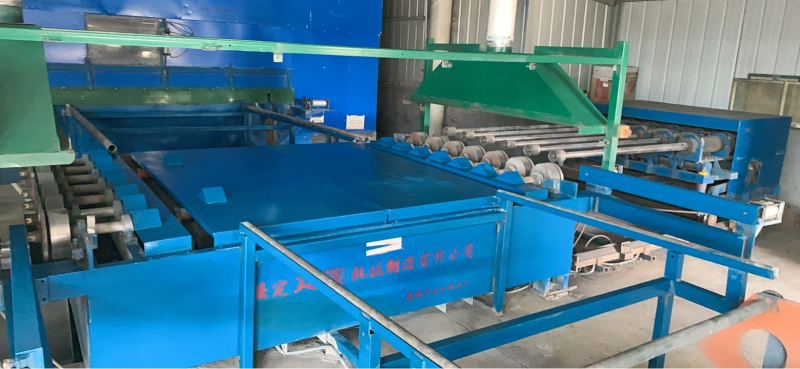
Slypmasine
4. Ynterne en eksterne spuiten
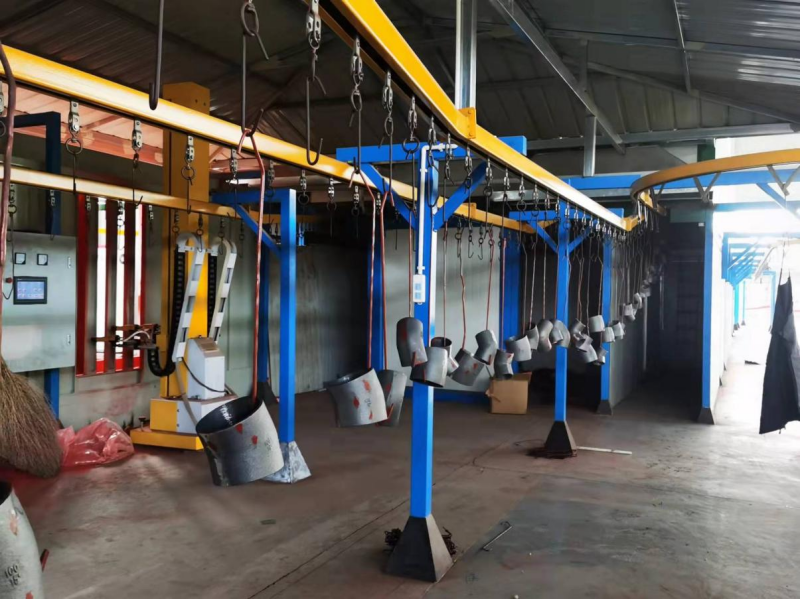
De binnenwand fan 'e gepoleerde piip moat benammen glêd en skjin hâlden wurde. Nei it droegjen en ferwaarmjen wurdt de binnenwand behannele mei anty-korrosjemiddel, dat wol sizze, bespuite mei giele epoxyferve.
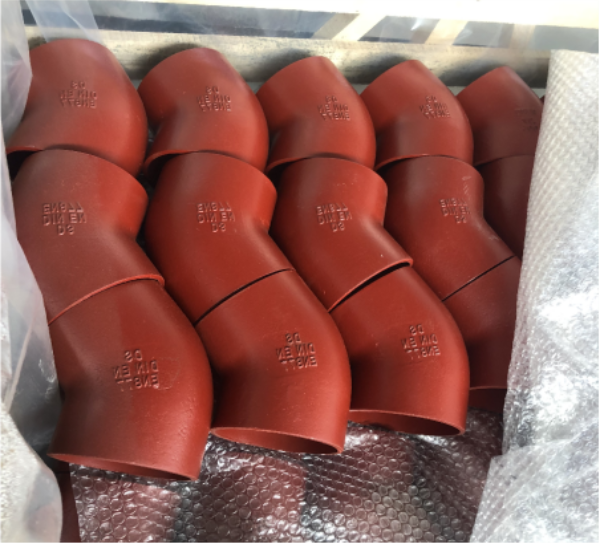
Deselde operaasje wurdt ek oan 'e bûtenkant útfierd, bespuite mei readbrúne epoxyferve.
De fabryk sil regelmjittich in partij produkten stekproeven nimme en kontrolearje om te soargjen dat de produkteigenskippen foldogge oan de easken fan EN877.
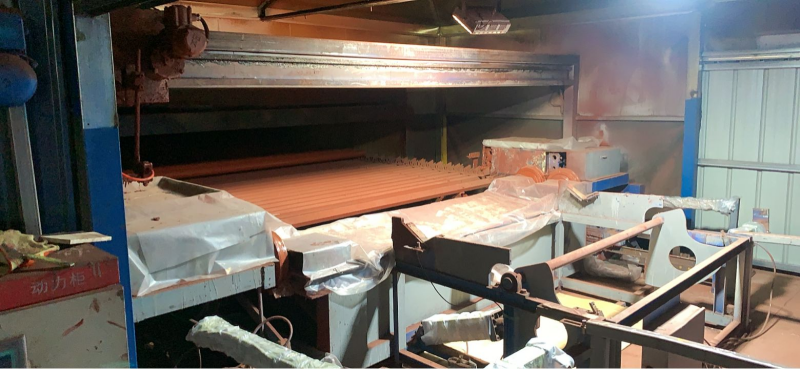
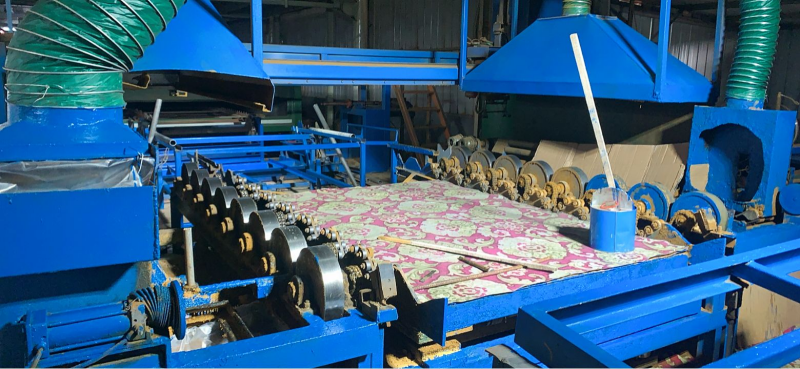
5.Droegjen, trimmen, spuiten, ferpakking
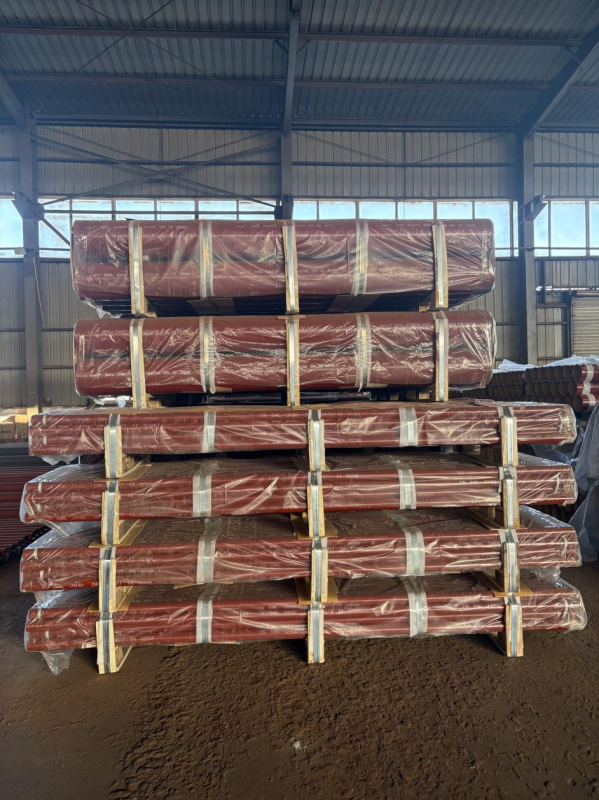
Nei it spuiten fan 'e ferve oan 'e binnen- en bûtenkant sil de piip droech wurde om de hechting fan 'e ferve te garandearjen.
Nei it droegjen sille de arbeiders de ferve op 'e piip reparearje, foaral de twa úteinen, om de dekking en skientme fan 'e ferve te garandearjen.
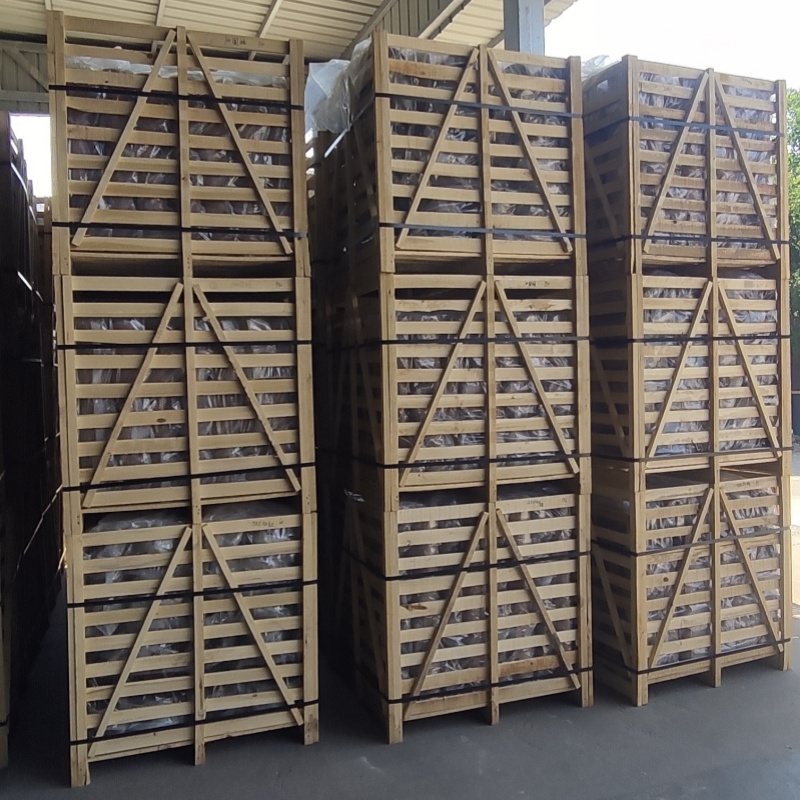
Uteinlik sil de piip bespuite wurde mei it hannelsmerk fan 'e klant en ynpakt wurde neffens de gewoanten fan 'e klant.
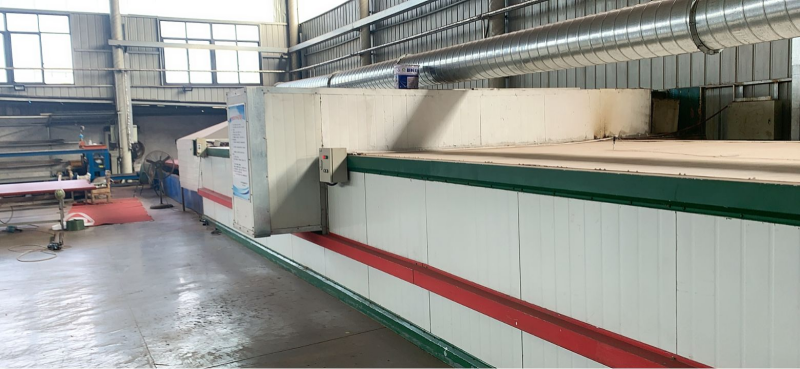
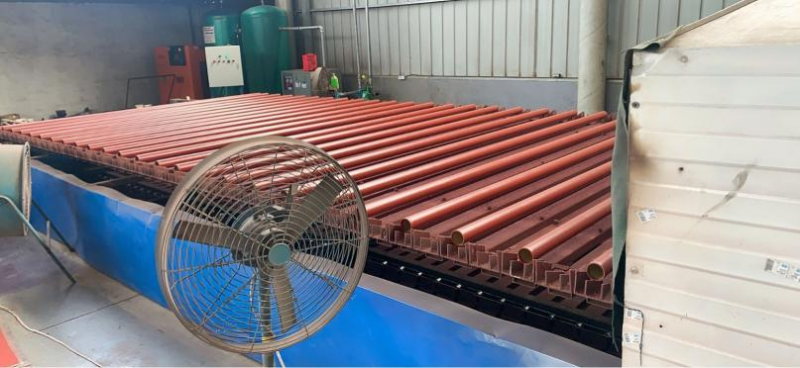
Droeger
Produksjeproses fan accessoires
1. Skimmel tarieding
DINSEN hat op it stuit mallen fan alle modellen en spesifikaasjes. Elke kear as de fabryk produksje regelt, moat it jitten en batchnûmer yn 'e mal feroare wurde, en dan kinne de arbeiders mei de produksje begjinne nei't se de mal krigen hawwe.
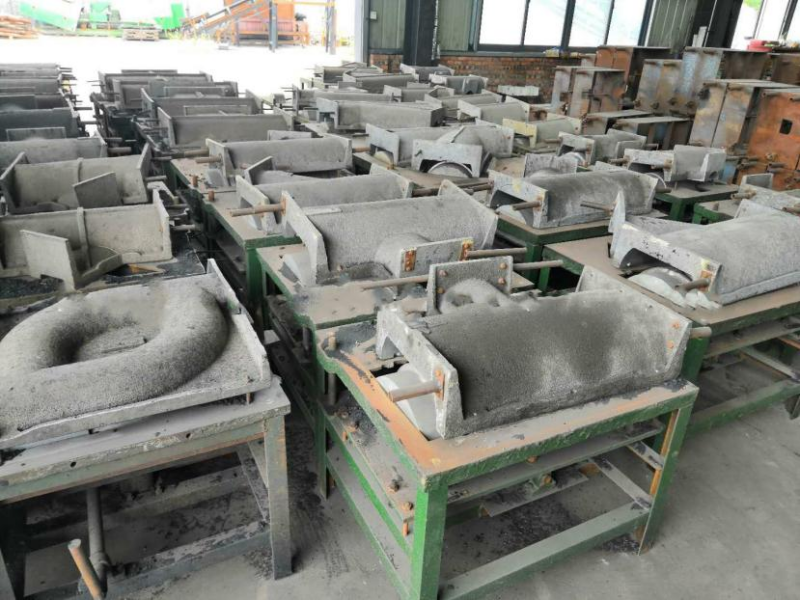
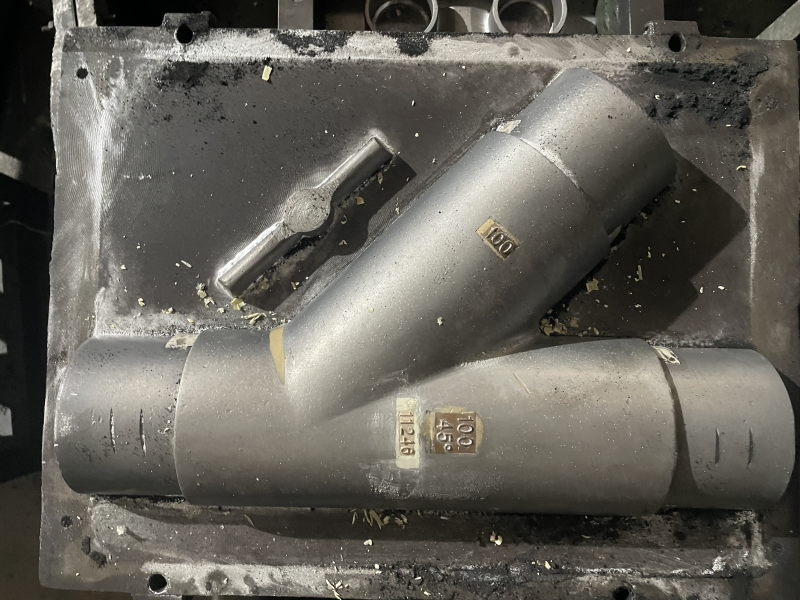
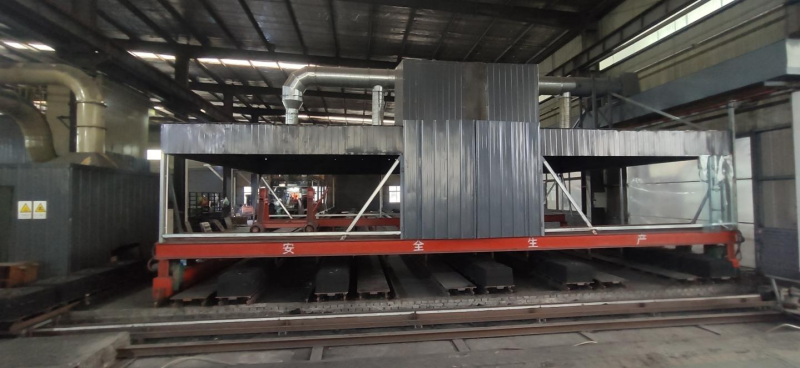
2. Hânmjittich gieten, Automatisearre pipeproduksjeline
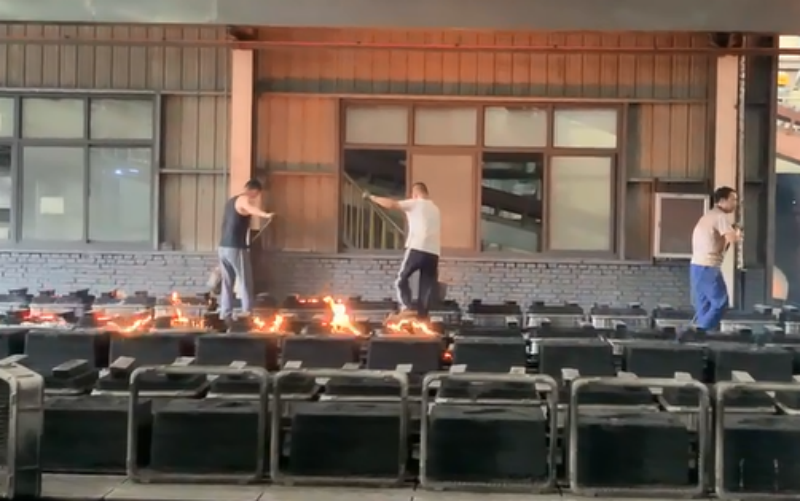
De arbeiders sette de boppeste en ûnderste mallen op 'e platte plaat, sette de sânbak derop, folje it mei sân, komprimearje it en skraabje it flak. Dan sette se de boppeste en ûnderste mallen byinoar en meitsje se fêst, en nei it getten fan smelten izer wurde se yn ien kear foarme.
Elke arbeider kin gemiddeld 300 kg piipfittingen per dei produsearje, om't faak feroarings fan skimmels net allinich ynfloed hawwe op it produksjeskema fan 'e fabryk, mar ek direkt ynfloed hawwe op 'e útfier fan 'e arbeiders.
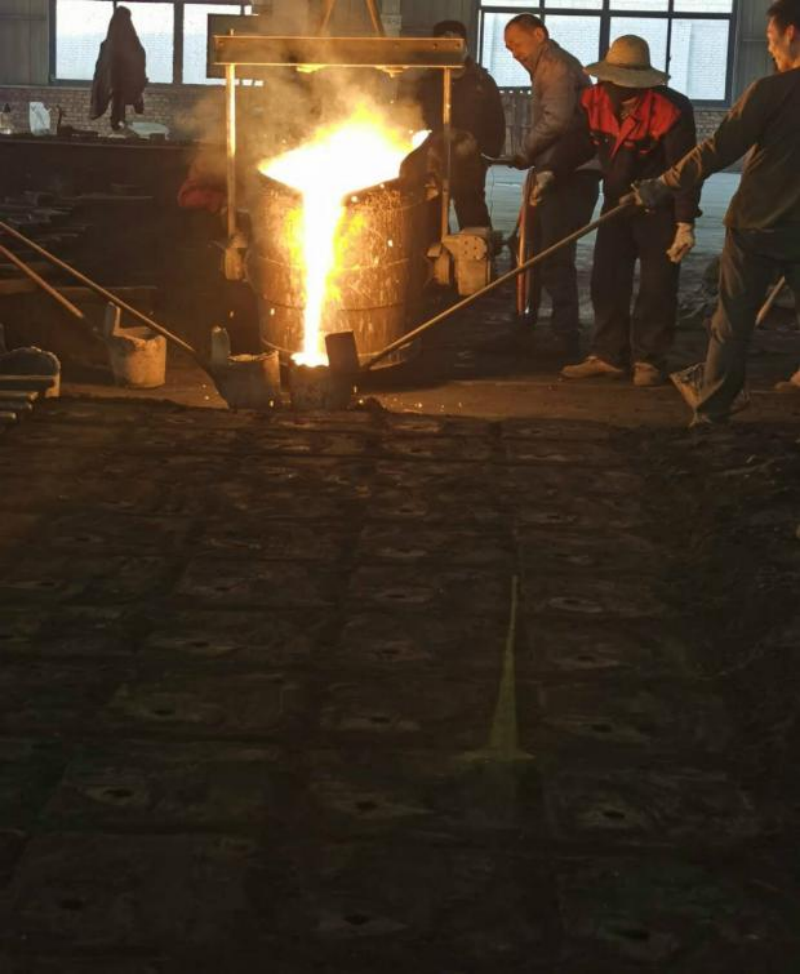
Automatisearre pipeproduksjeline, hânmjittich gieten
Yn ferliking mei it tradisjonele hânmjittige sângietproses is it grutste skaaimerk dat it it ferbrûk fan mankrêft en materiaalboarnen minimalisearje kin, en de produksjeeffisjinsje maksimalisearje kin, sadat de produktkwaliteit foldocht oan noarmen en spesifikaasjes ferienige binne, wat de produksjeeffisjinsje sterk ferbetterje kin en de produksjesyklus koarter meitsje kin.
3. Hânmjittich slypjen
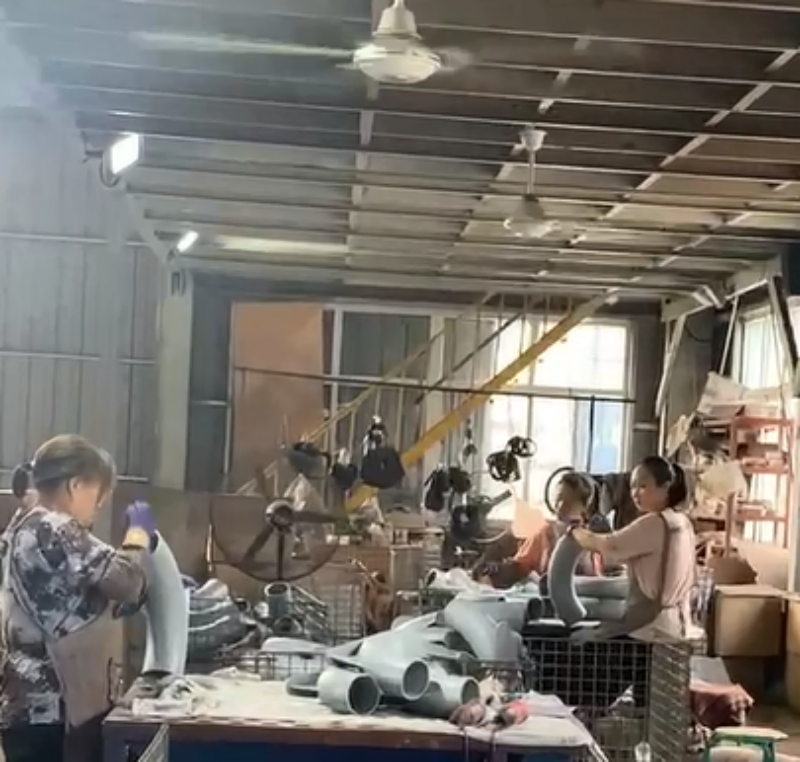
Under it útgongspunt fan it garandearjen fan 'e eksterne ôfmjittings fan' e ûnderdielen, moatte de arbeiders de poarten, risers, flitser, bramen en it foarmjende sân op it oerflak fuortsmite troch te slypjen. It gebrek oan fleis feroarsake troch ûnfoldwaande jitten, kaaisgatten of sânreiniging moat ek reparearre wurde. Soargje derfoar dat de ûnreinheden op it oerflak fan 'e jitten skjin en gepolijst binne foardat se dêrnei spuite.
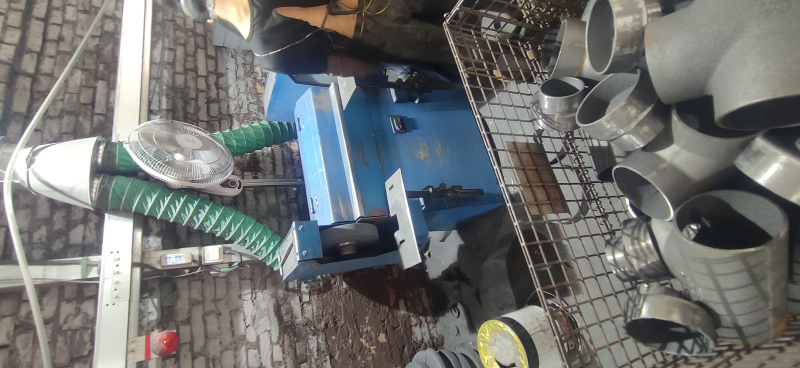
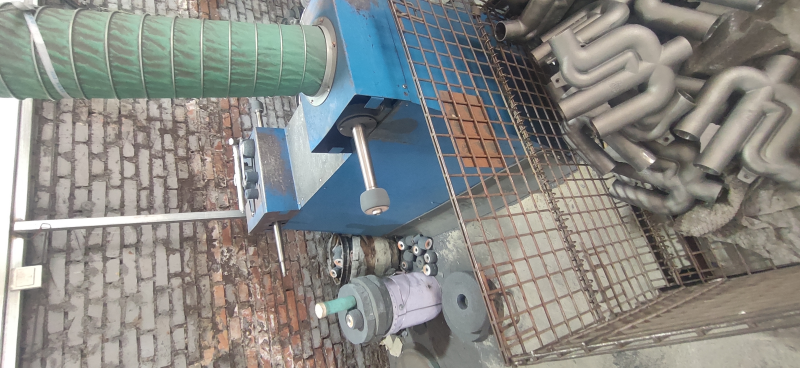
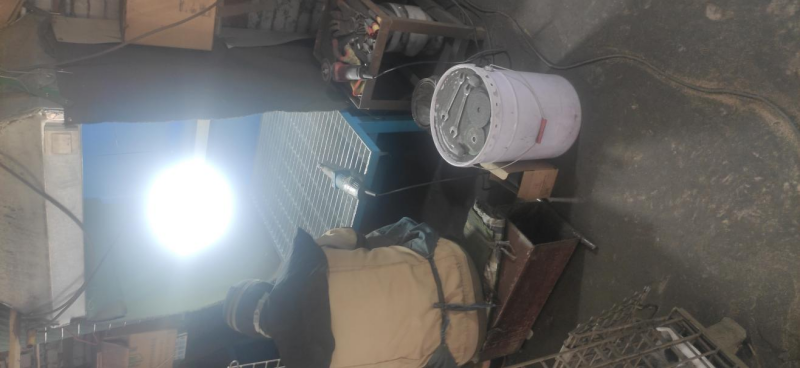
4. Eksterne muorrepolitoer,Binnenmuorre slypjen,Fyn slypjen
5. Skilderjen, poedercoating, ynpakken
Ferveûnderdompeling: Jo moatte de piipfittingen foarferwaarmje oant 70-80 ℃ en epoxyferve spuite.
Poeierspray: Jo moatte de piipfittingen foarferwaarmje oant 180-200 ℃ foardat jo epoxypoeier spuite.